


一台机器人能不能量产,先看关节。关节模组把谐波减速机、力矩电机、编码器、制动器与驱动板压进一个壳里,是机器人本体上精度与成本占比都靠前的那一环。同样上马关节模组生产线,有的厂出厂的关节背隙稳定、跑起来安安静静,有的装完就异响、用几个月重复定位就漂 —— 差别通常不在设备贵不贵,而在几道关口有没有真的闭合成环。
六社作为非标自动化产线源头厂家,在关节模组生产线、机器人本体与核心部件装配线方向提供非标定制整厂方案。本文聚焦关节模组这一核心部件的装配与测试段,拆清楚它的难点、规划时容易做错的决策,以及落地要写进合同的动作。
关节模组生产线,难点在压装、背隙与标定闭环
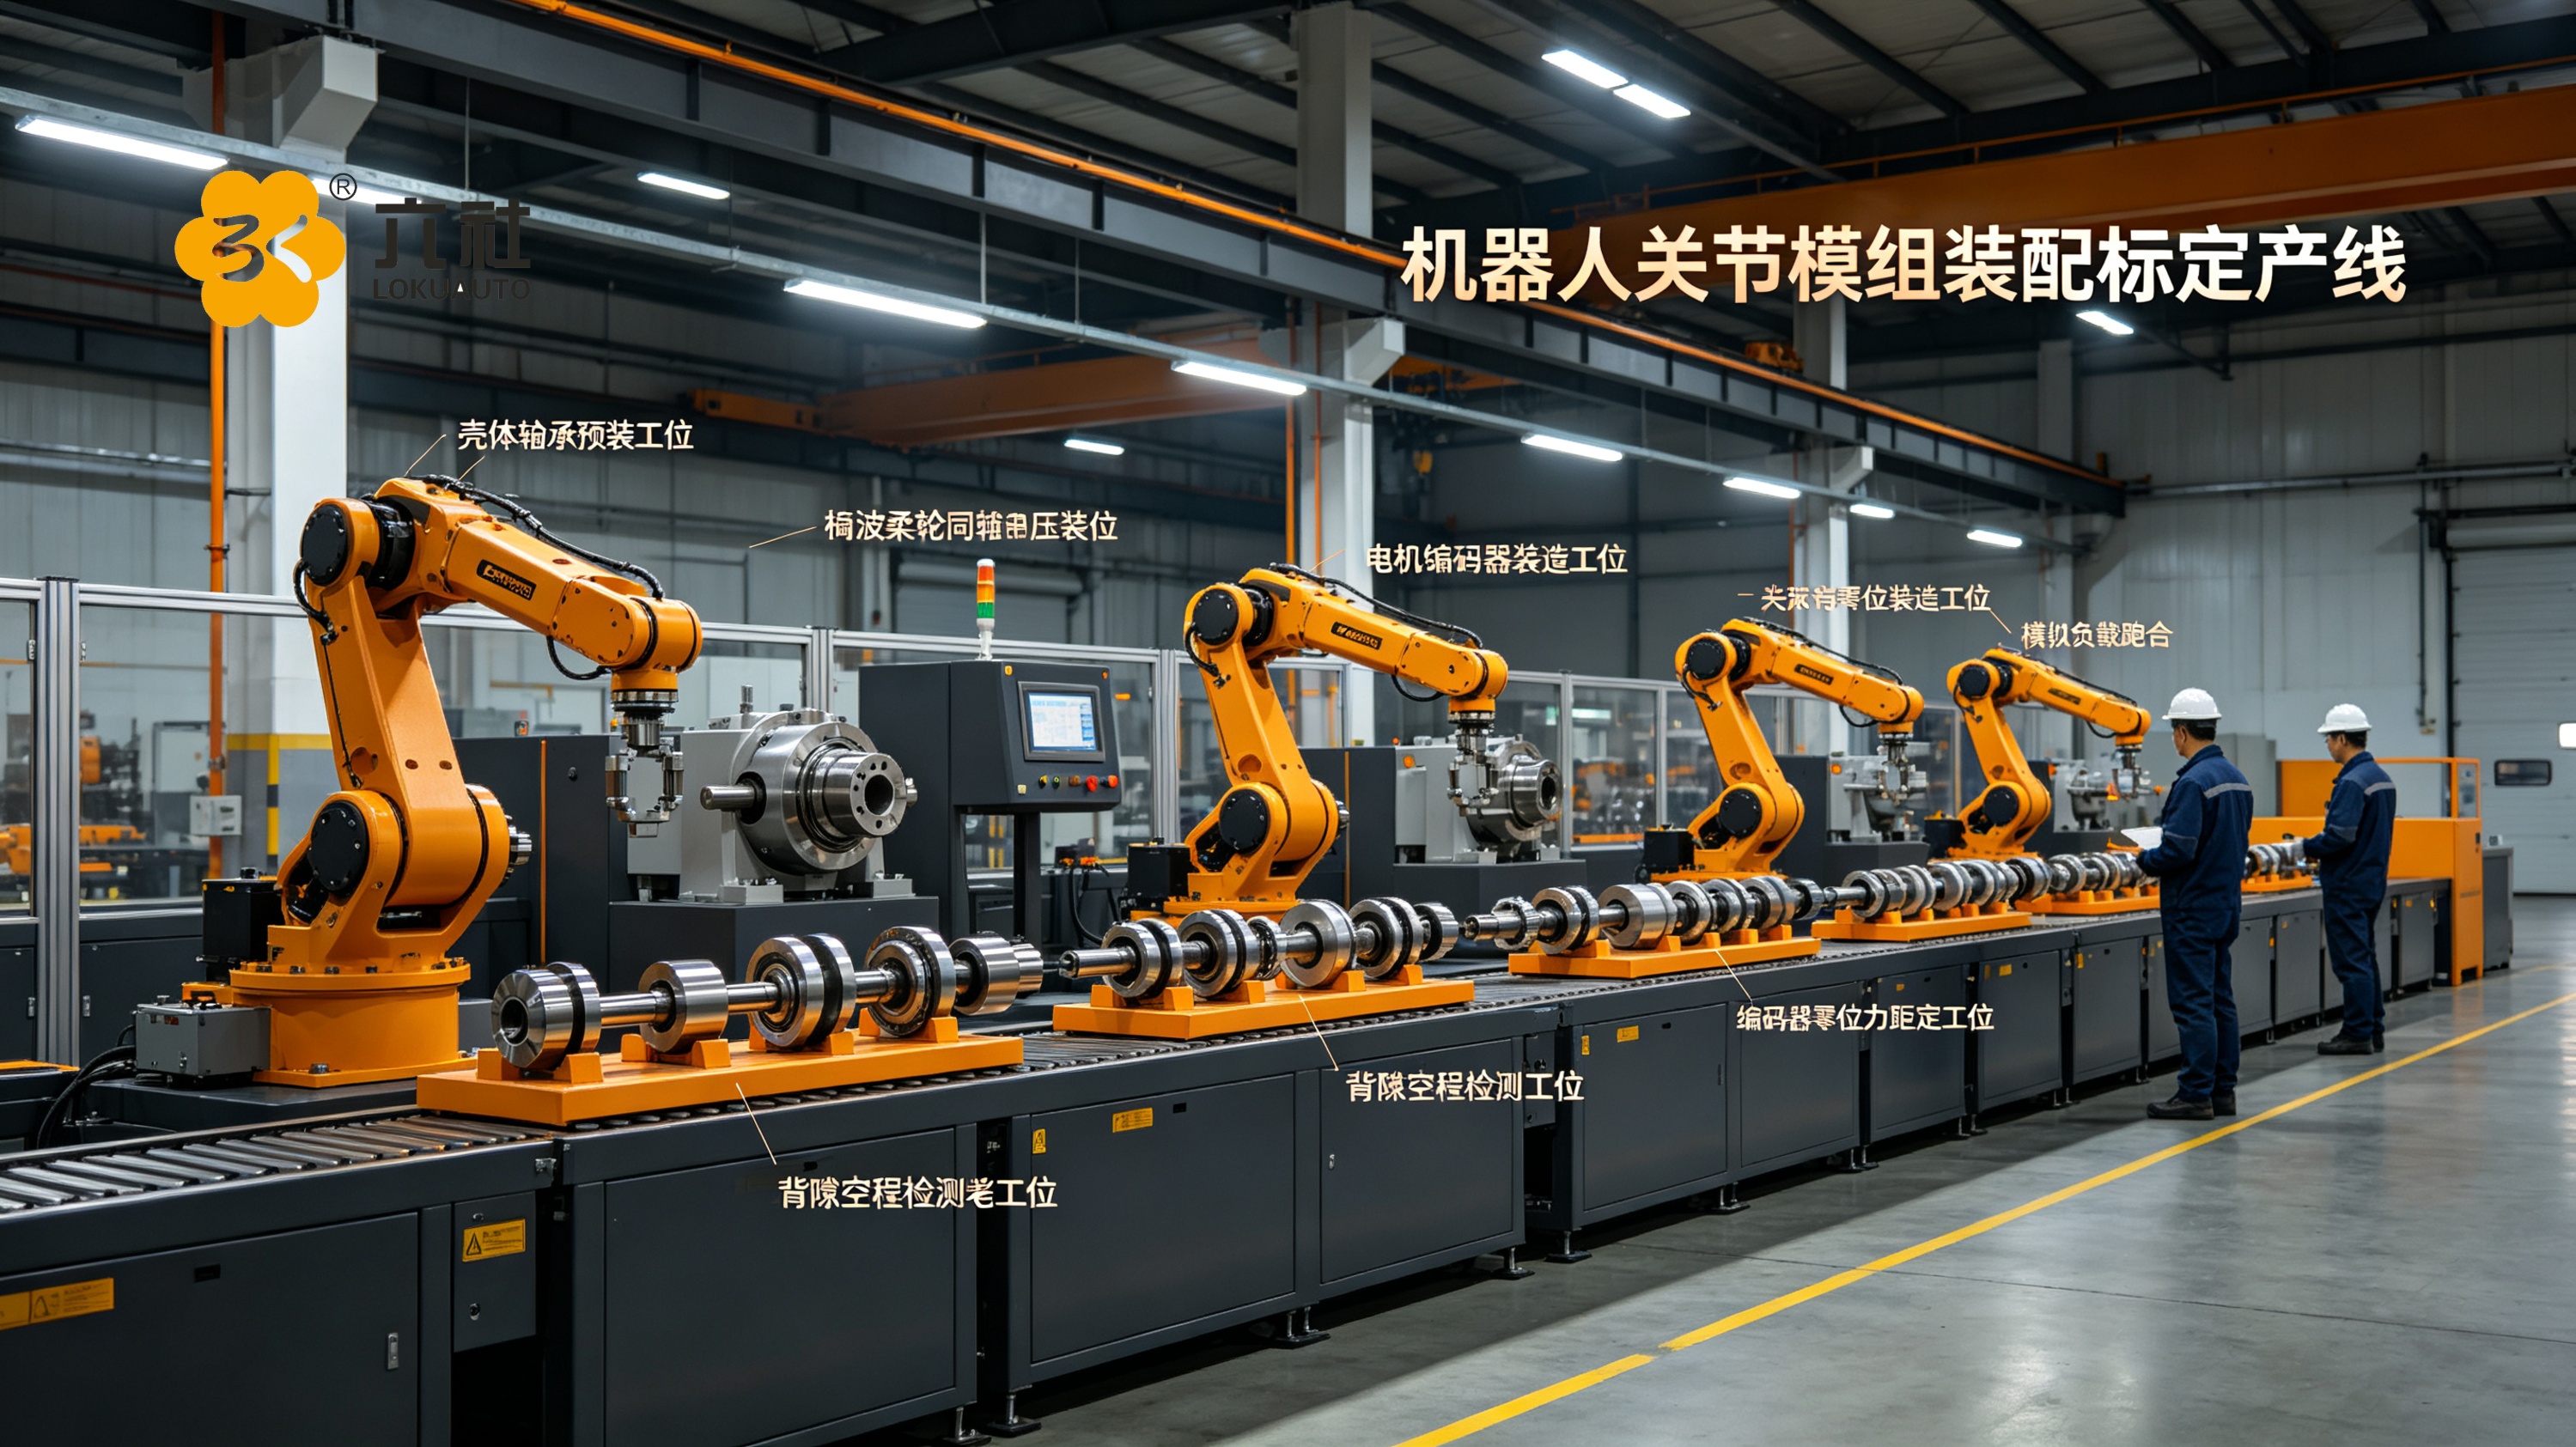
关节模组常被当成 "减速机加电机的组装活",实际它的性能来自同轴度、背隙、零位与跑合四件事同时受控,产线要围绕同轴压装、背隙检测、零位与力矩标定、跑合测试重新排布,任何一环松了,都会在机器人本体的重复定位精度上放大出来。
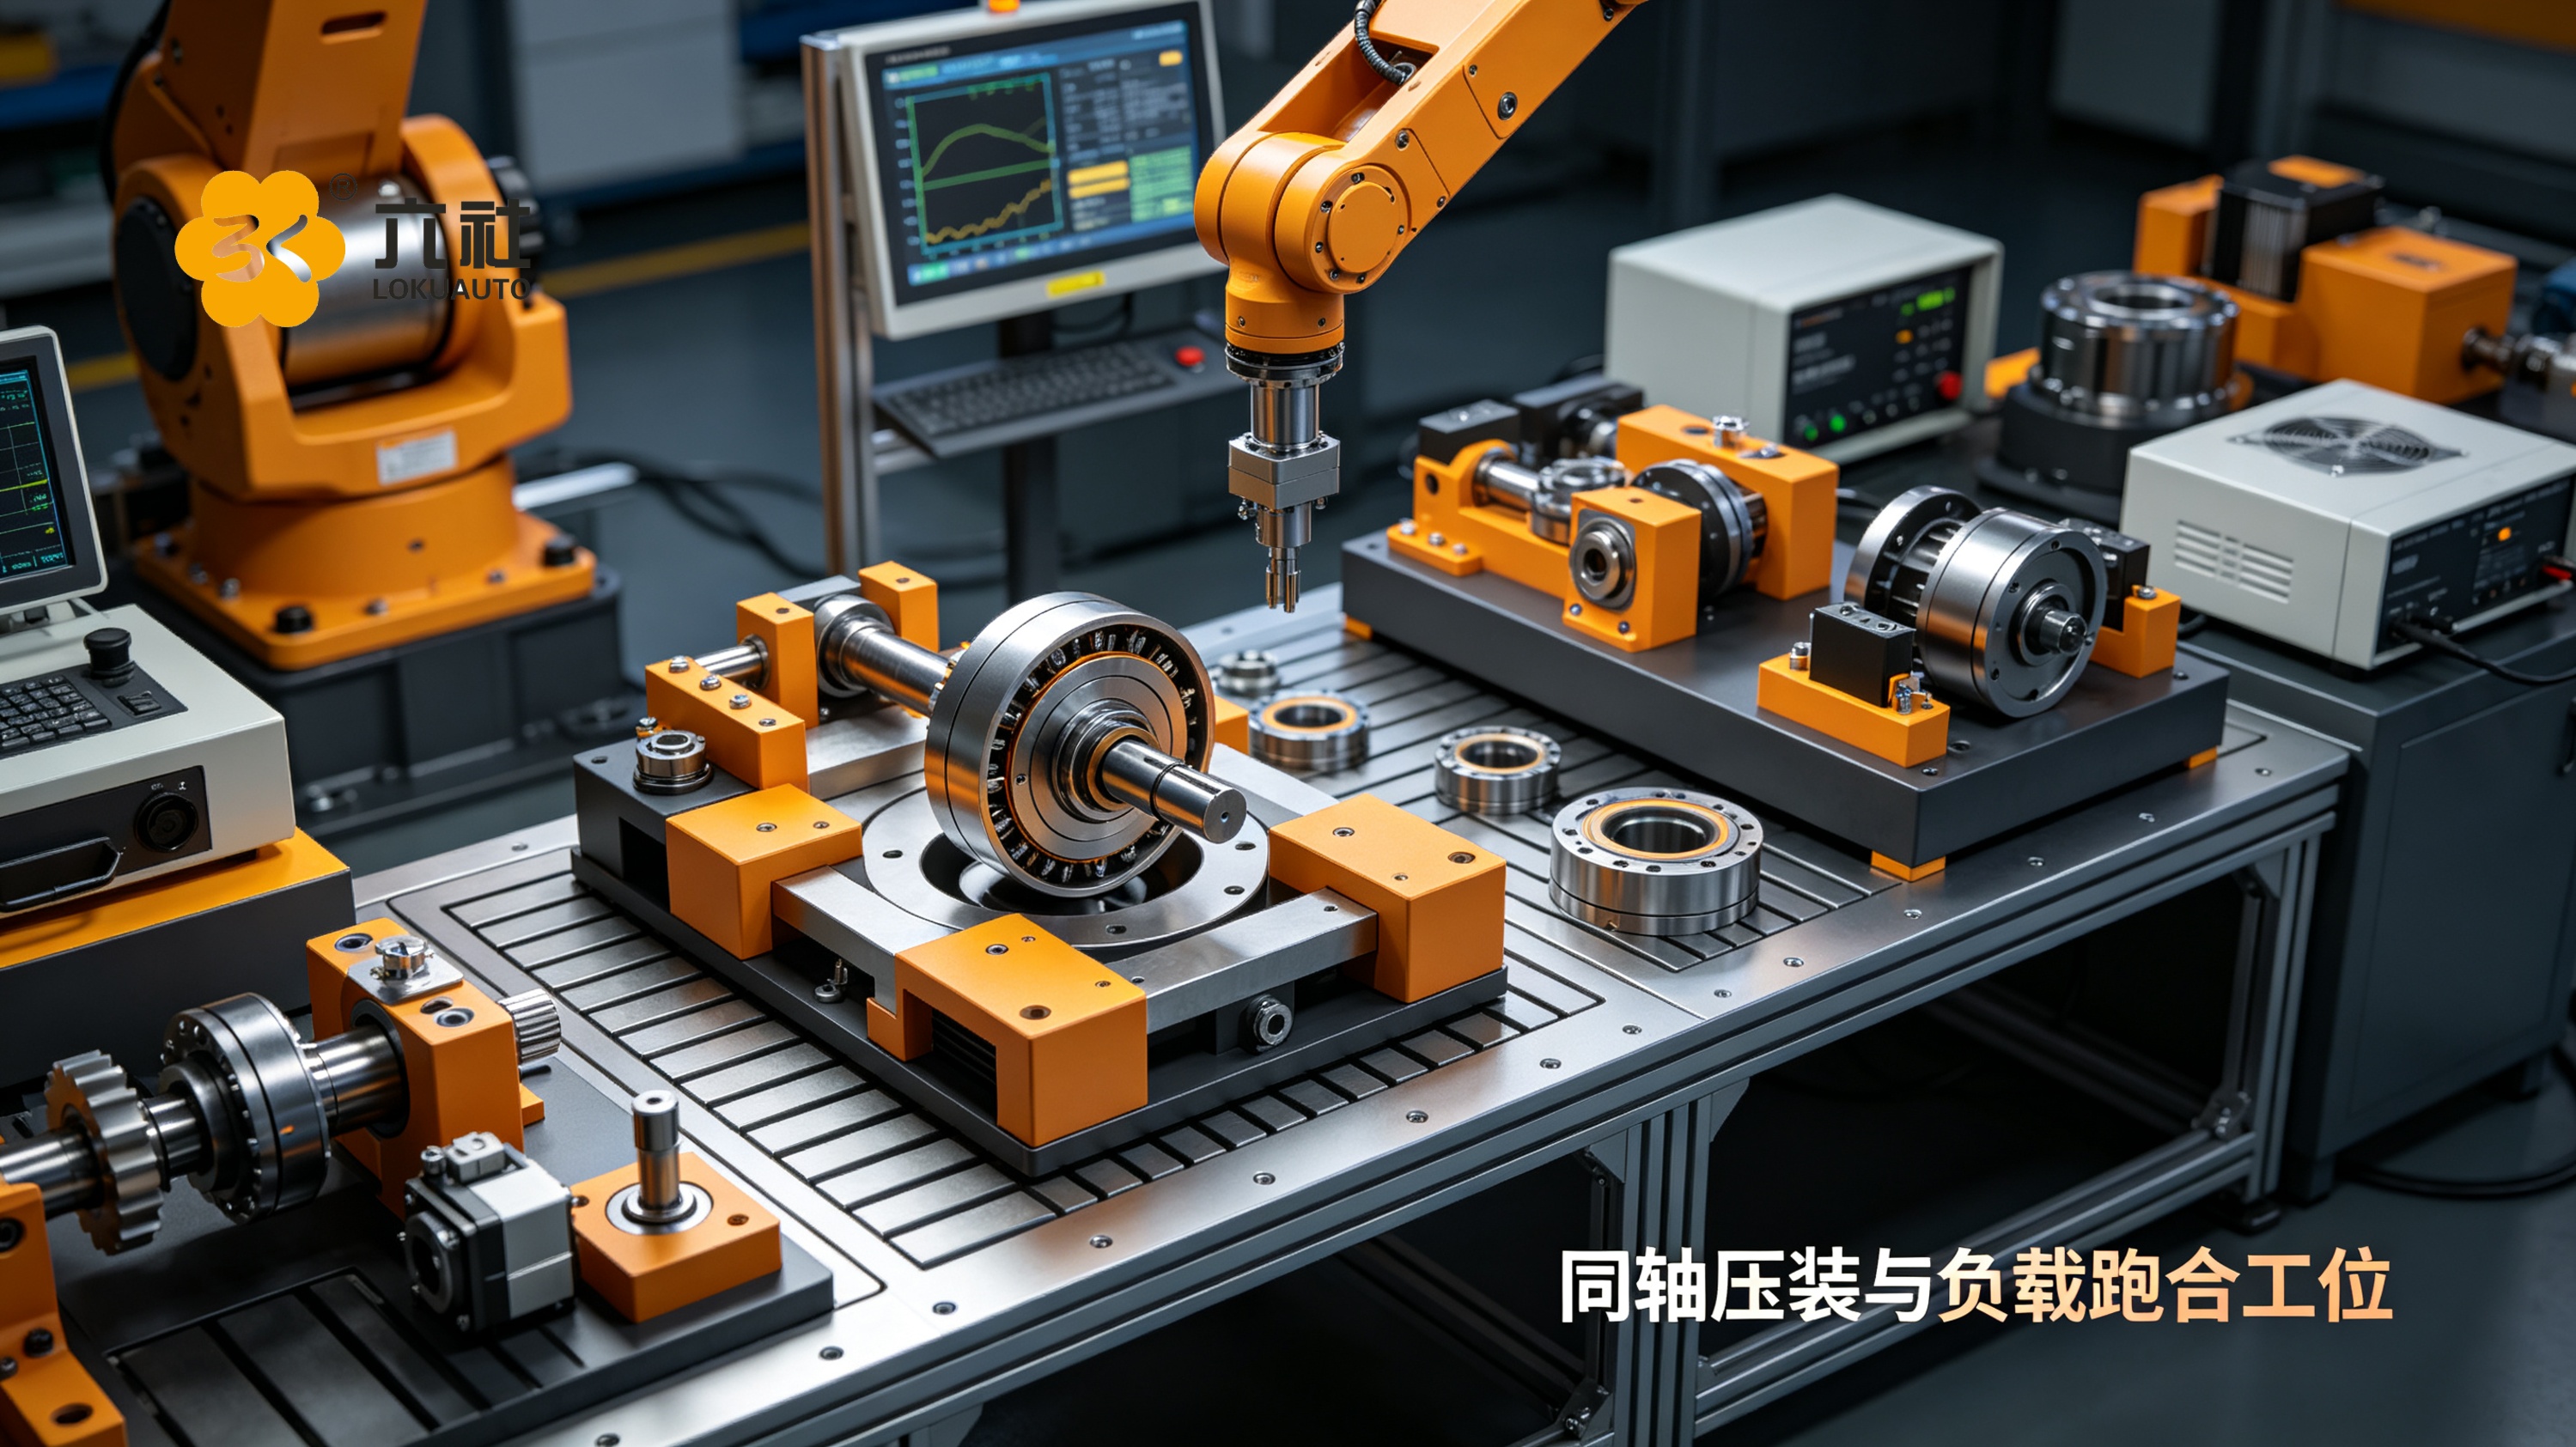
- 同轴压装与轴承预紧难。柔轮、波发生器与输出端的同轴度靠压装保证,压装力控不稳,轻则齿面受损,重则预紧跑偏、装配阻力忽大忽小,而这些在成品外表上完全看不出来。
- 背隙与空程检测难。谐波减速机的背隙、空程与传动误差要逐台测,检测工装的夹持与加载方式不对,测出来的只是 "好看" 的数,装到整机上照样漂。
- 编码器零位与力矩标定难。绝对式编码器的零位、力矩常数与摩擦补偿要逐台标定并绑定序列号,标定偏一点,力控手感与拖拽示教会跟着一起偏。
- 跑合与温升测试难。跑合要看温升、扭矩波动与异响,静态测试根本看不出来,要挂上模拟负载台动态跑一段,问题才会现形。
关节一致性不是靠装配手感装出来的,而是压装、检测、标定、跑合四道关一轮轮压出来的 —— 检测与标定若只做样子,整机精度迟早要还回去。
规划关节模组生产线,容易忽略的几点
不少工厂开口先问 关节模组生产线多少钱,但真要落地,下面几件比价格更该先想清楚:
- 关节规格与性能指标谁定。额定扭矩、峰值扭矩、背隙等级、允许温升先定清楚,工装、加载方式与判定标准才有依据;指标没定就选设备,等于让产线去猜产品。
- 压装力控与背隙检测工位能不能砍。这两道是关节一致性的底线,为省投入改成人工手感加抽检,等于把质量风险批量转移给整机装配段。
- 标定工装与模拟负载台提前规划了没有。零位标定要工装,力矩标定与跑合要模拟负载台,这些常被算作 "辅助设备" 而漏排,后期补线时往往很被动。
- 多机型关节混线怎么切。不同规格关节的壳体、法兰与扭矩区间都不同,工装快换与程序管理没做,换型一次停线大半天。
关节模组生产线,预算大致分三档
作为高度非标装备,产线投入差异很大,行业常见大致分三档:
- ①半自动产线—— 压装、检测与标定工位配专机,上下料与部分搬运由人工完成,适合小批量试产。
- ②标准全自动产线—— 覆盖压装、背隙检测、零位与力矩标定、跑合测试全流程,适合中批量稳定量产。
- ③全柔性混线产线—— 兼容多规格关节快换、全数据追溯,适配多机型并行迭代。
是否自建标定与跑合能力、目标产能、关节规格跨度,是影响预算的几项核心因素,需要结合产品指标实地勘测后输出评估方案。
六社自动化|关节模组生产线非标定制解决方案
东莞市六社机械自动化有限公司,深耕非标自动化整厂交付十年,具备高新技术企业及 ISO9001、ISO14001 双体系认证,面向机器人本体与核心部件制造,把压装、检测、标定、跑合串成一条带数据追溯的工序链,而不是把几台专机摆进车间了事。
六社完整承接:关节模组生产线、四足机器人、协作机器人、eVTOL、储能 PACK 电池生产线等多品类非标定制整线,不售卖标准化流水线,全部按需定制、源头厂家直供。
我们能承接的,是把多工序真正串成一条线的整厂方案:
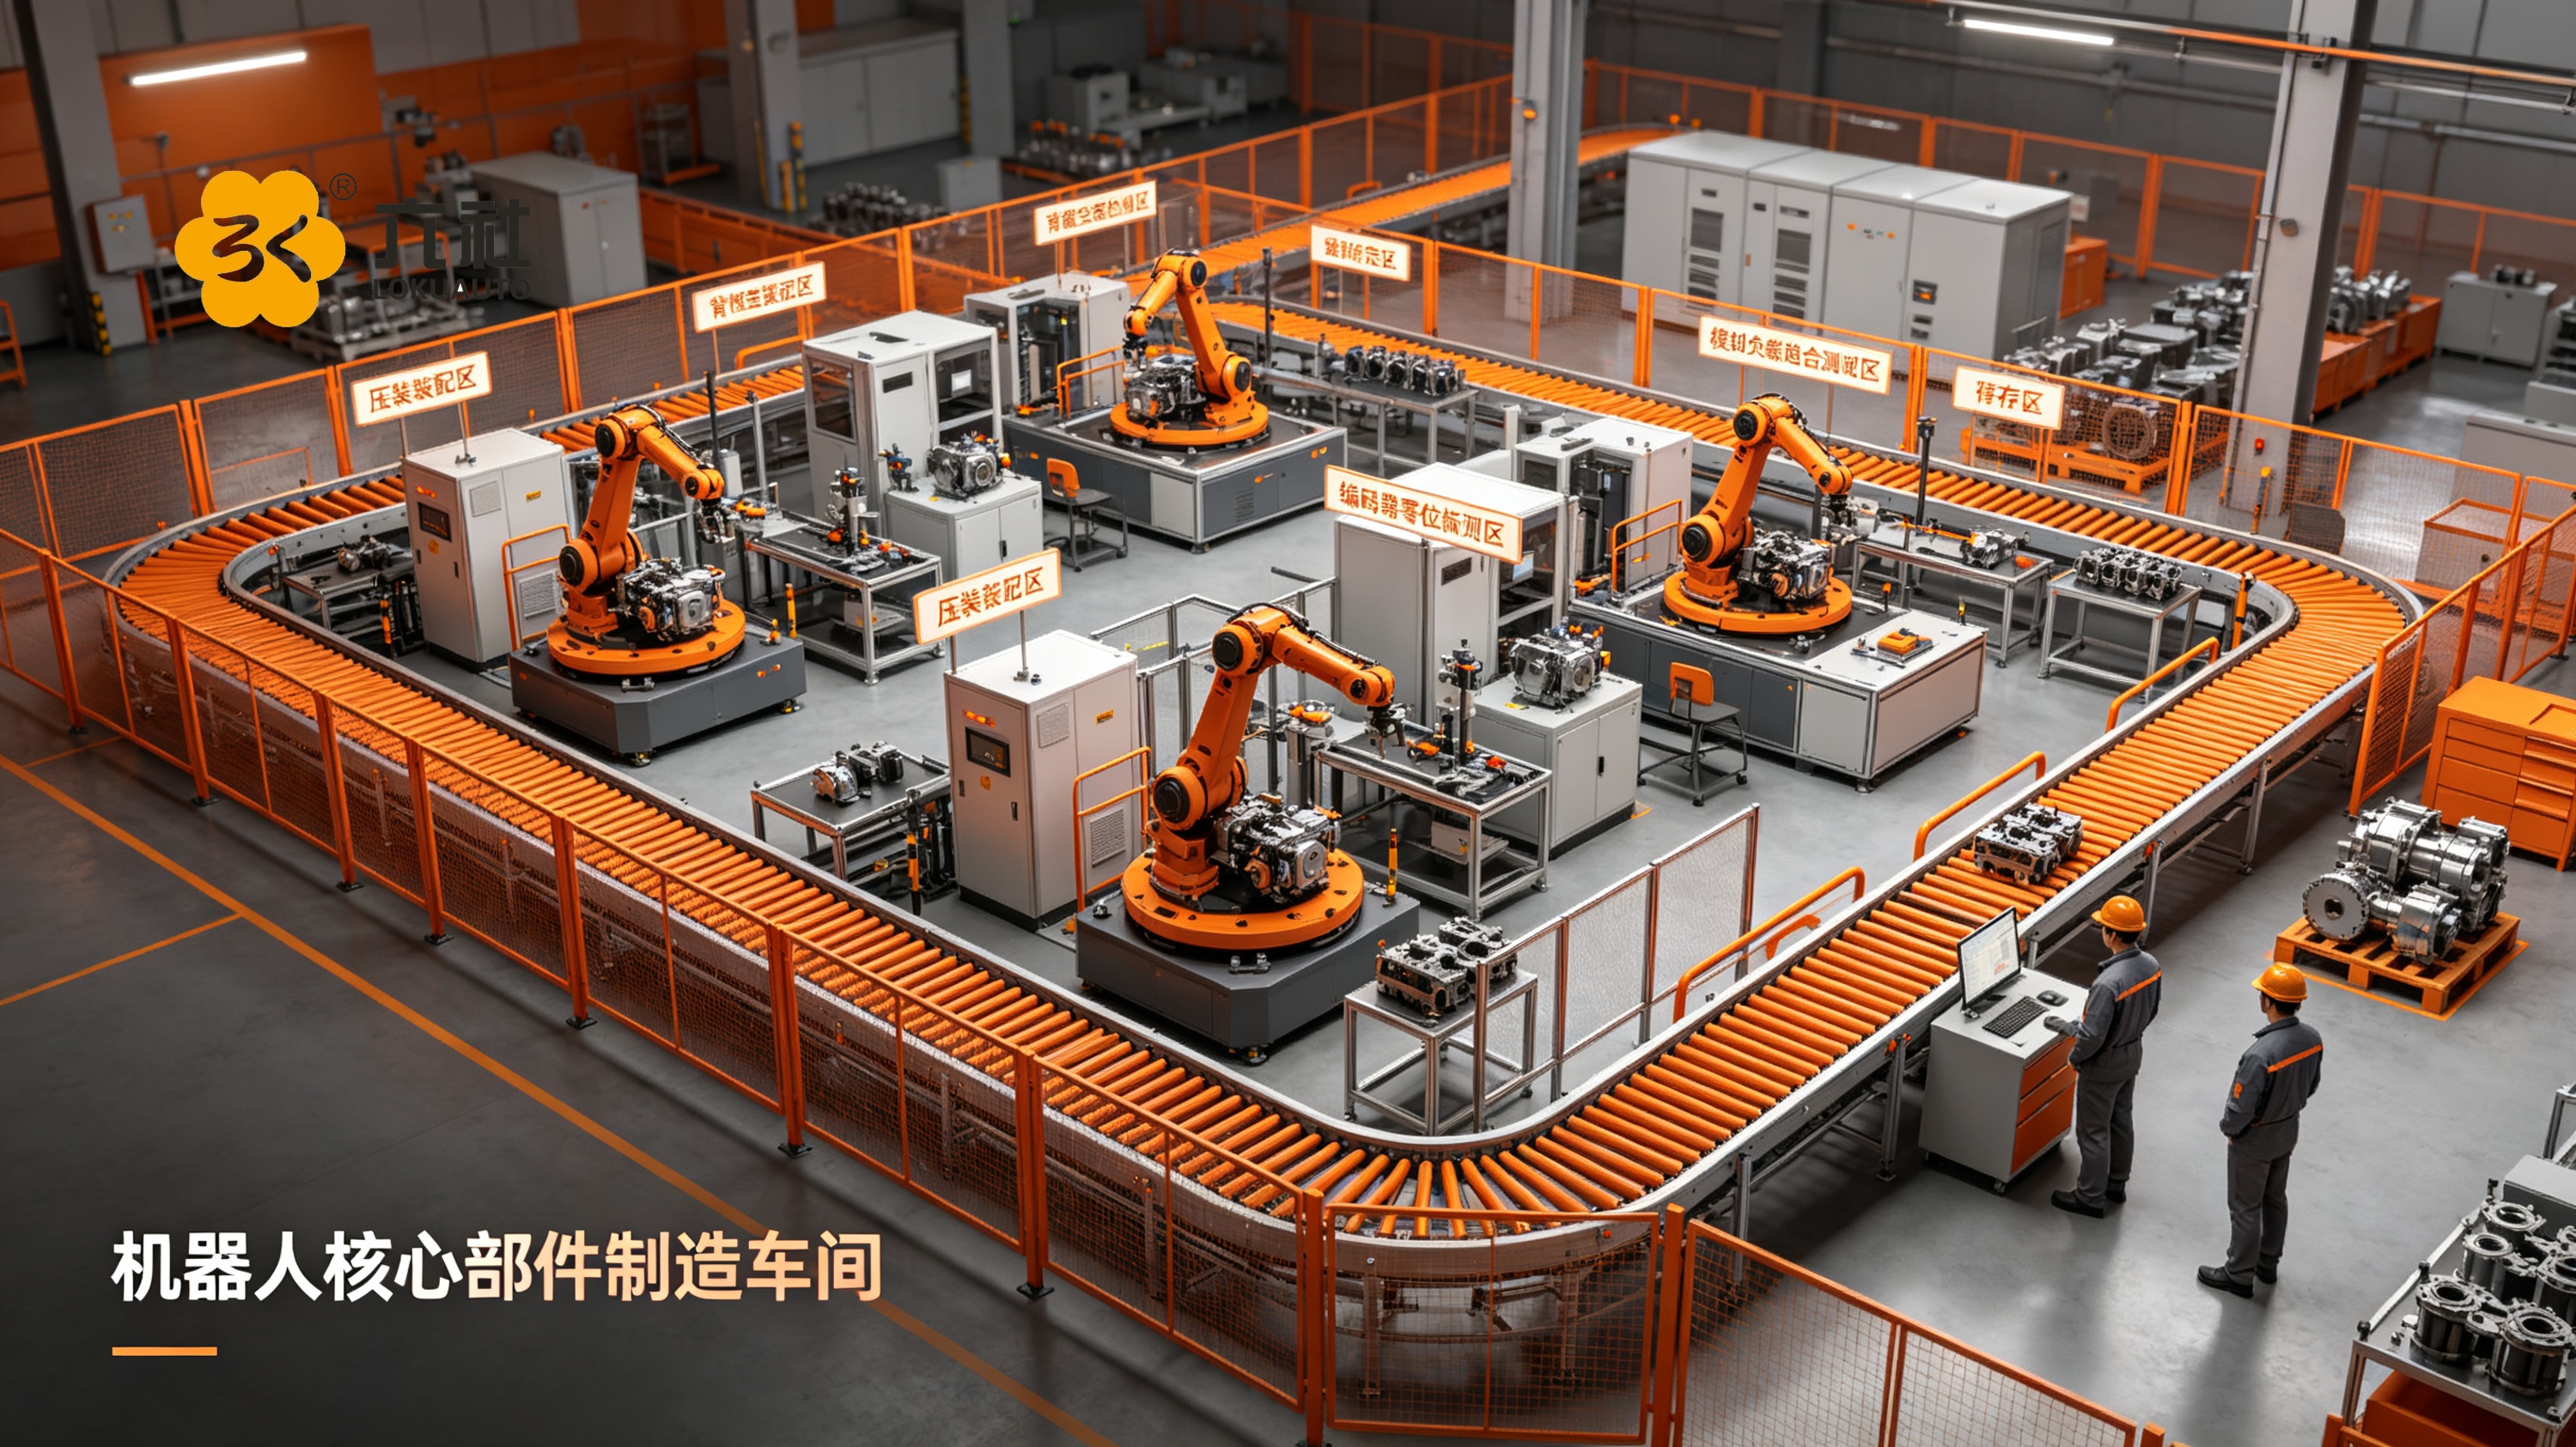
▪ 整线覆盖关节壳体与轴承预装、柔轮与波发生器同轴压装、电机与减速机对位装配、制动器与编码器安装、背隙与空程检测、编码器零位与力矩标定、模拟负载跑合与温升测试,全程数据绑定序列号归档,工序之间数据贯通、可追溯。
▪ 压装段做力‑位移曲线监控,把齿面损伤与预紧跑偏挡在装配端。
▪ 检测段做背隙、空程与传动误差逐台测量,把看不见的偏差变成可判读的数据。
▪ 标定段做零位与力矩标定并写入序列号档案,为整机力控与拖拽示教打好底子。
▪ 跑合段做模拟负载动态测试,把温升、扭矩波动与异响问题压在出厂之前。
▪ 模块化柔性设计兼容多规格关节与多扭矩区间混线,工装快换、程序快切,应对多机型并行不空转。
▪ 前期厂房勘测、产能测算,输出专属布局与预算;设备制造、现场安装、调试培训、售后维保全流程落地。
针对非标项目交付不确定性,我们建立了分级项目管控机制,可根据项目体量、工艺难度和客户诉求,匹配对应周期的规划、设计、制造、安装调试节奏,交付节点全部量化、书面化,按节点推进落地。
边界说明:我方提供产线装配、检测、标定、跑合硬件与工艺方案;关节模组的性能指标、可靠性认证与整机适配验证需由客户结合自身产品完成,不属于产线设备的交付范围。
欢迎前往六社东莞工厂实地考察,沟通关节模组产线建设需求,获取客观项目评估方案。
建关节模组生产线,3 条务实建议
1、关节规格、背隙等级与允许温升写进技术协议再谈设备,指标定得越早,工装与判定标准的返工越少。
2、压装力控与背隙检测列入硬性出厂项,逐台测、逐台留数据并绑定序列号,这是关节一致性的出厂底线。
3、标定与跑合的工艺边界、数据归属在合同里写清,产线侧提供工装与测试工位,不替客户做本体性能与可靠性背书。
机器人拼的是本体一致性,而本体的一致性从关节开始。一条压装稳、背隙测得准、标定跑合留得下数据的关节模组生产线,才是把 "精度" 真正做进机器人身体里的底气。
