


协作机器人行业里,双臂机型常被当成产品线高端与否的分水岭,不少整机厂上双臂是冲着形象去的。但双臂不是给整机多装一条胳膊那么简单。六社接触的协作机器人生产线项目里,双臂机型给装配端带来的变化比多数人预估的要大——装配节拍、工装结构、测试项目都要跟着动。要不要做,得按三组数算,不按行业风向算。
双臂机型上不上,卡在产线的三处
先把双臂给产线带来的变化摆出来,账才算得下去。
装配端多了协同工序。 双臂整机的两条臂要装到同一个机身上,装配基准、拧紧顺序、线束走位都比单臂多一层约束;两条臂之间还有干涉区,工装设计得给装配动作让路。
标定从单机变协同。 单臂机型标定的是自身精度,双臂机型还要标两条臂的相对位姿与协同轨迹,标定工位的设备与工时不是简单翻倍,流程要重新排。
出厂测试多了保护项。 双臂机型的碰撞保护、协同轨迹复现这些测试项目,单臂线上没有对应工位,测试段的设备与时长要另算。
这三处变化,就是下面三组数要覆盖的成本面。
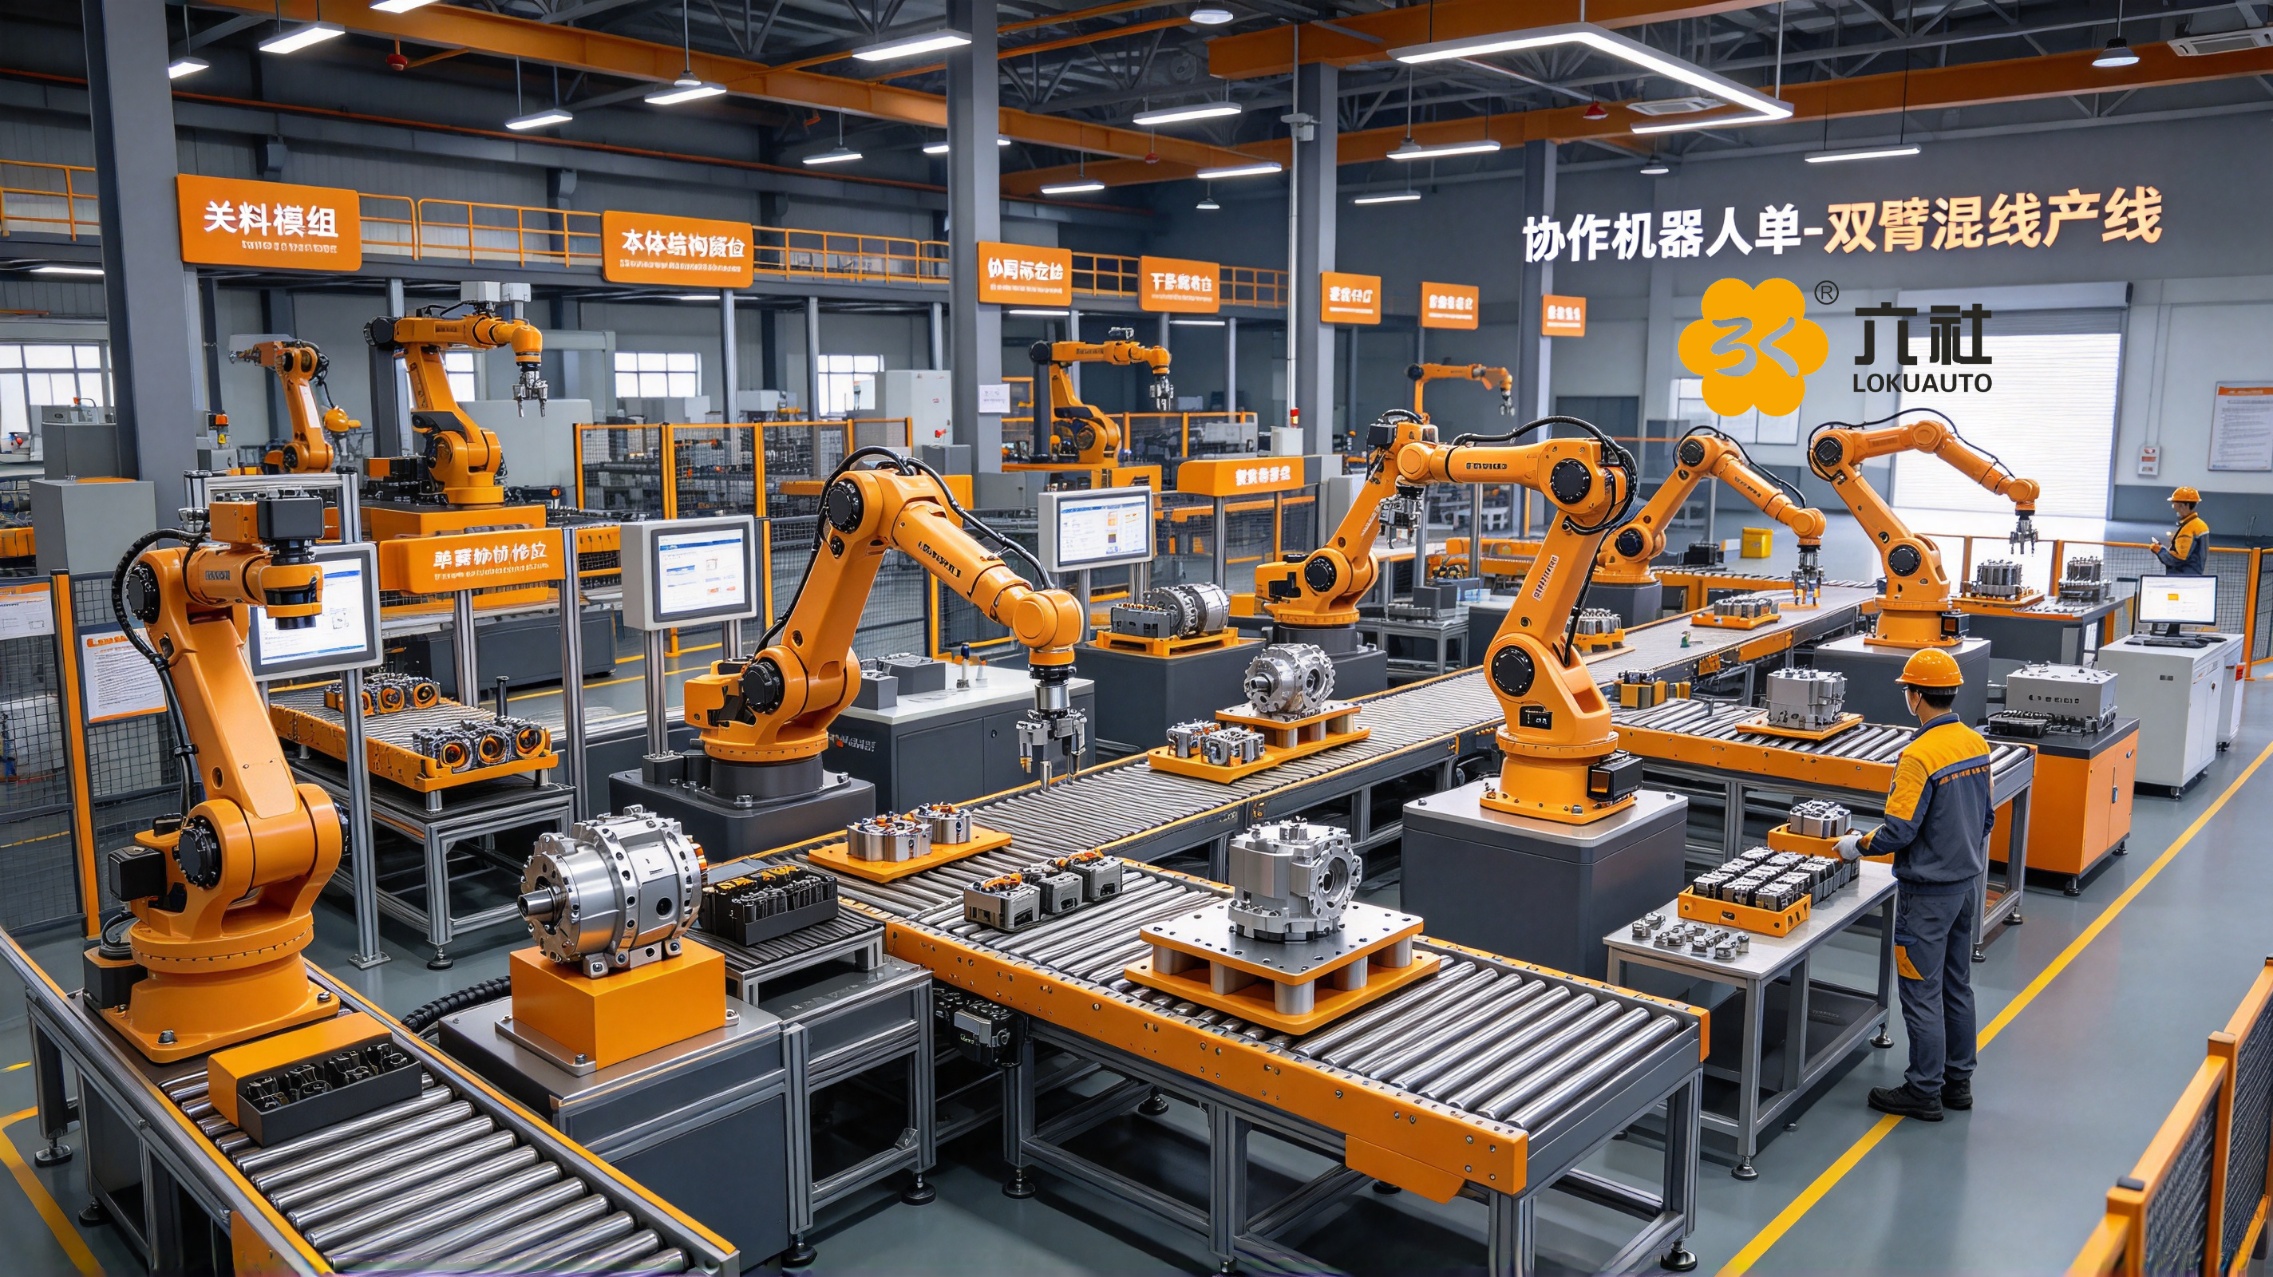
上双臂之前,先算这三组数
第一组,订单端的量。 双臂机型面向的工况在自己的客户订单里占多少,未来一年的意向订单有没有到能养一条装配支线的量。没有量的机型,产线适配做得再好也是空转。
第二组,产线端的账。 双臂整机装配要在现有线上加几道工位:双臂协同装配工位、协同标定工位、干涉区验证工位;对应地,场地、工装投入与装配节拍的变化一并算。多数项目里,双臂给装配端加的节拍是一成到三成,这是要跟订单端毛利差对着看的数。
第三组,测试端的时长。 双臂机型的出厂测试项目更多、单台时长更长,测试段是扩位还是加班次,直接决定交期。这组数常被漏算,等接了订单才发现测试段是瓶颈。
三组数都为正,双臂才值得上;有一组为负,就先把单臂线做扎实。
上双臂机型,产线侧的三步走
第一步,按双臂结构重排装配工艺。 双臂装配的基准与顺序要重新定,干涉区在工装设计阶段避开,不靠现场试凑。
第二步,标定与测试工位同步扩。 协同标定的设备与流程、双臂特有的出厂测试项,在量产前跑通并固化成标准流程,别等首台双臂整机下线再摸索。
第三步,留混线能力。 单臂与双臂机型大概率会在同一条线上共存,工装快换与程序快切要覆盖两种机型,否则双臂上线之日就是产线分家之时。
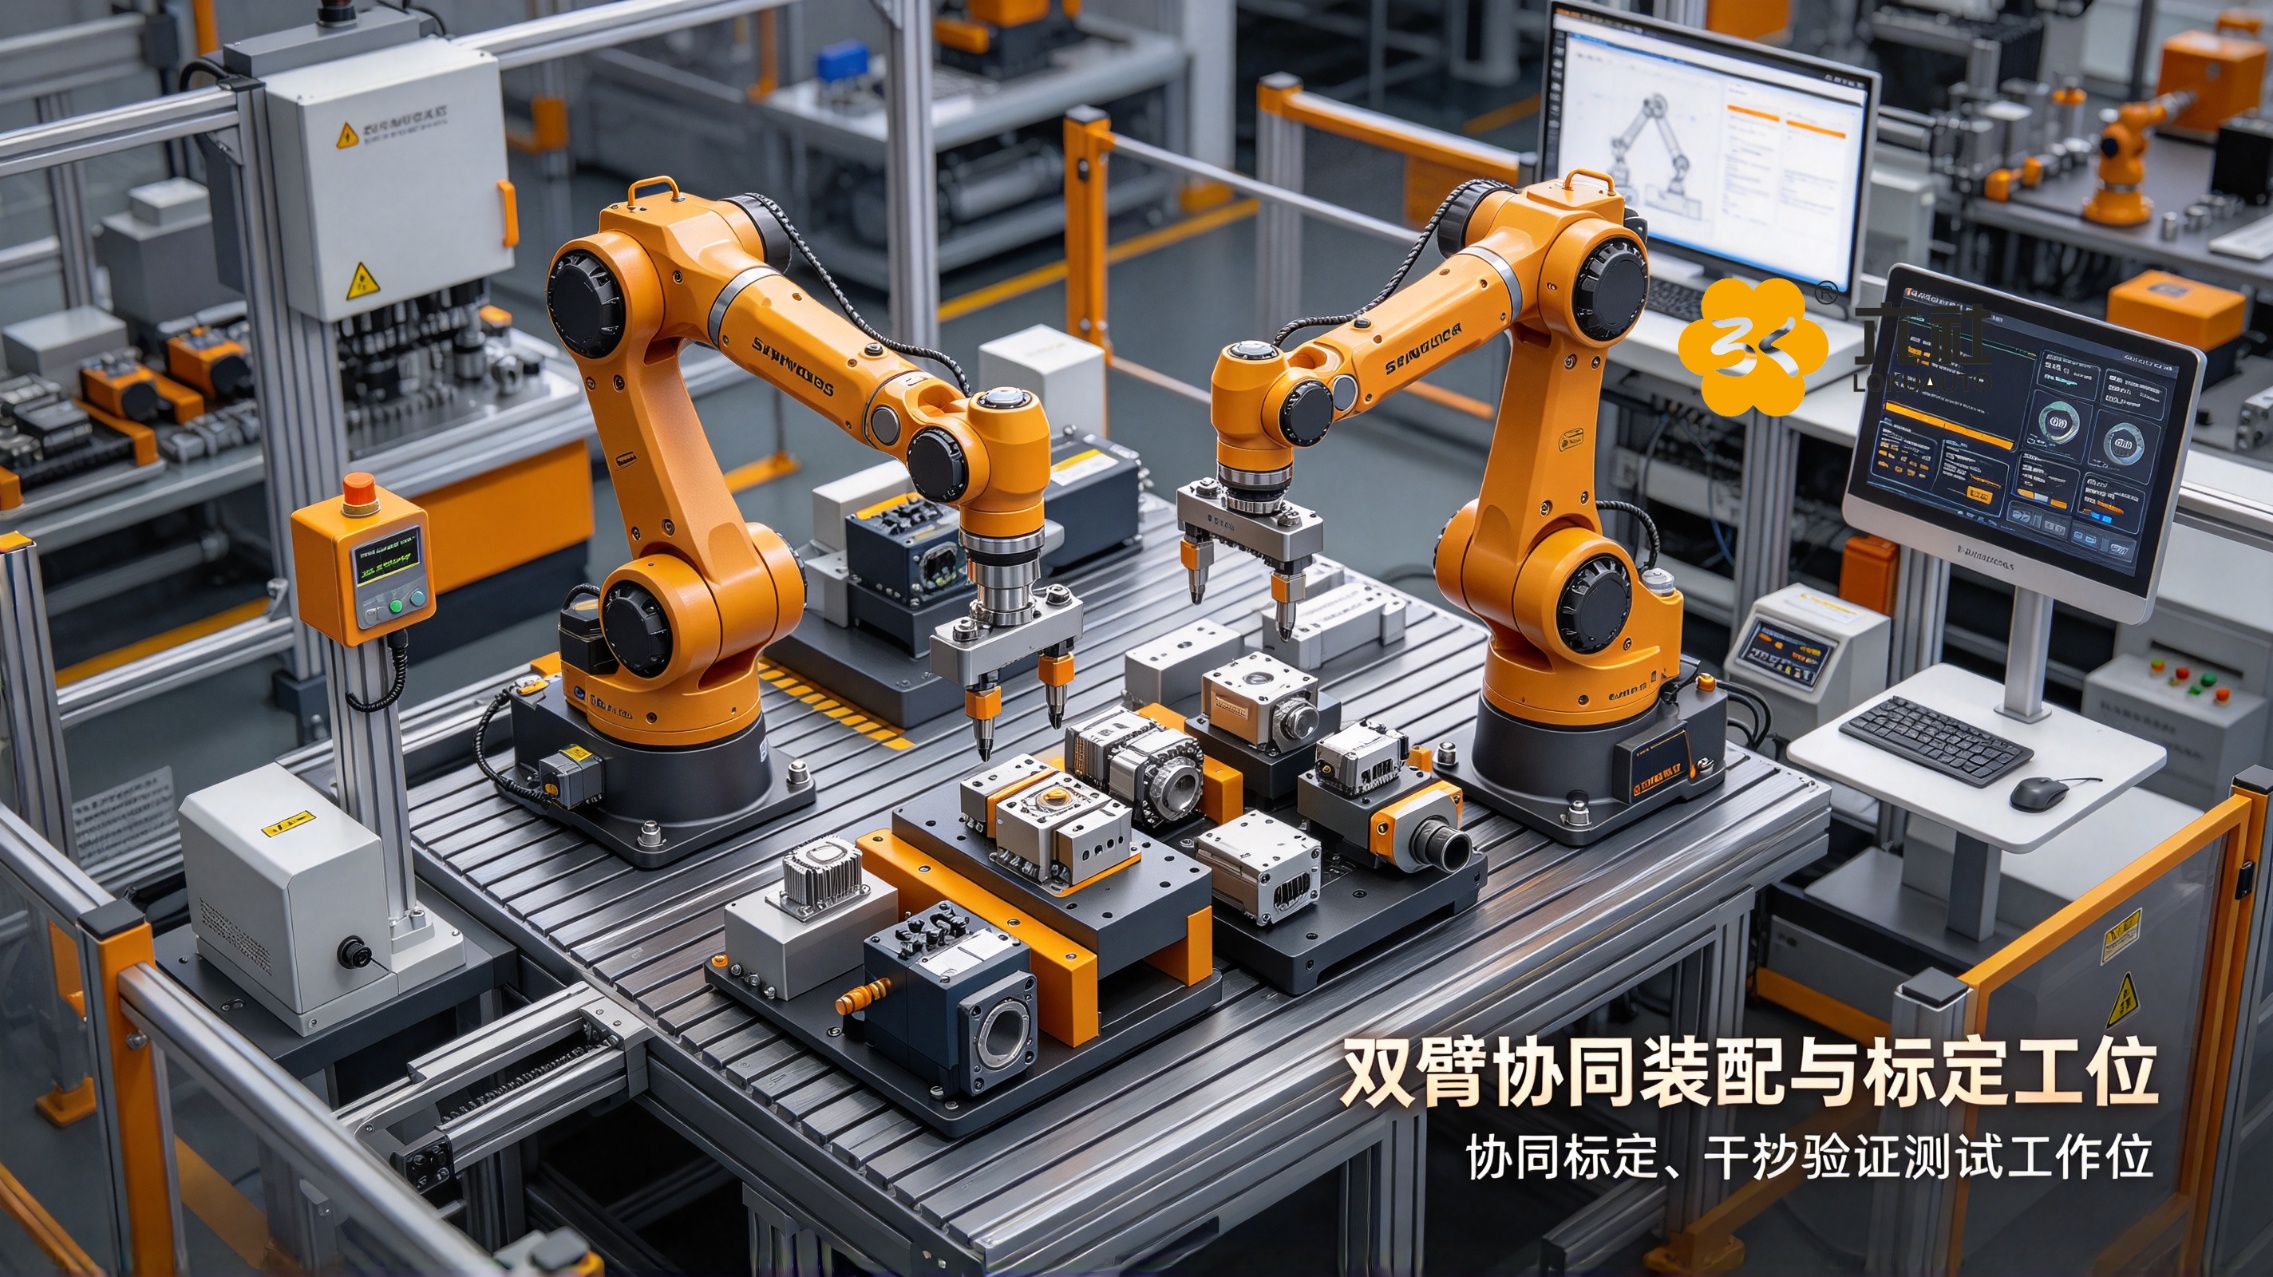
六社自动化|协作机器人生产线非标定制解决方案
东莞市六社机械自动化有限公司深耕非标自动化整厂交付,具备高新技术企业及 ISO9001、ISO14001 体系资质,面向协作机器人整机制造,把“整机装配、协同标定、出厂测试”串成一条可复盘的工序链,而不是把工位摆进车间了事。
六社完整承接:协作机器人生产线、四足机器人、eVTOL、储能 PACK 电池生产线、充电桩生产线等多品类非标定制整线,不售卖标准化流水线,全部按需定制、源头厂家直供。
整线围绕减速机、电机、编码器、结构件等成品件来料起步,覆盖来料检验、机身与关节装配、双臂协同装配、线束与控制器连接、协同标定与干涉验证、整机功能测试与出厂检测,工序之间数据贯通、可按序列号回溯。
装配段按机型结构重排基准与顺序,双臂的干涉区在工装设计阶段避开;标定段把单臂的精度标定与双臂的协同标定分开建档,流程固化可复跑;测试段给双臂的碰撞保护与协同轨迹复现配独立工位,测试时长与节拍提前算进交期。产线布局预留单臂与双臂机型混线能力,工装快换、程序快切,机型切换不停线重排。前期厂房勘测、产能测算与机型规划梳理,输出机型适配的产线方案与专属布局预算;设备制造、现场安装、调试、培训、维保一站交付。针对非标项目交付不确定性,我们建立了分级项目管控机制,交付节点量化、书面化。
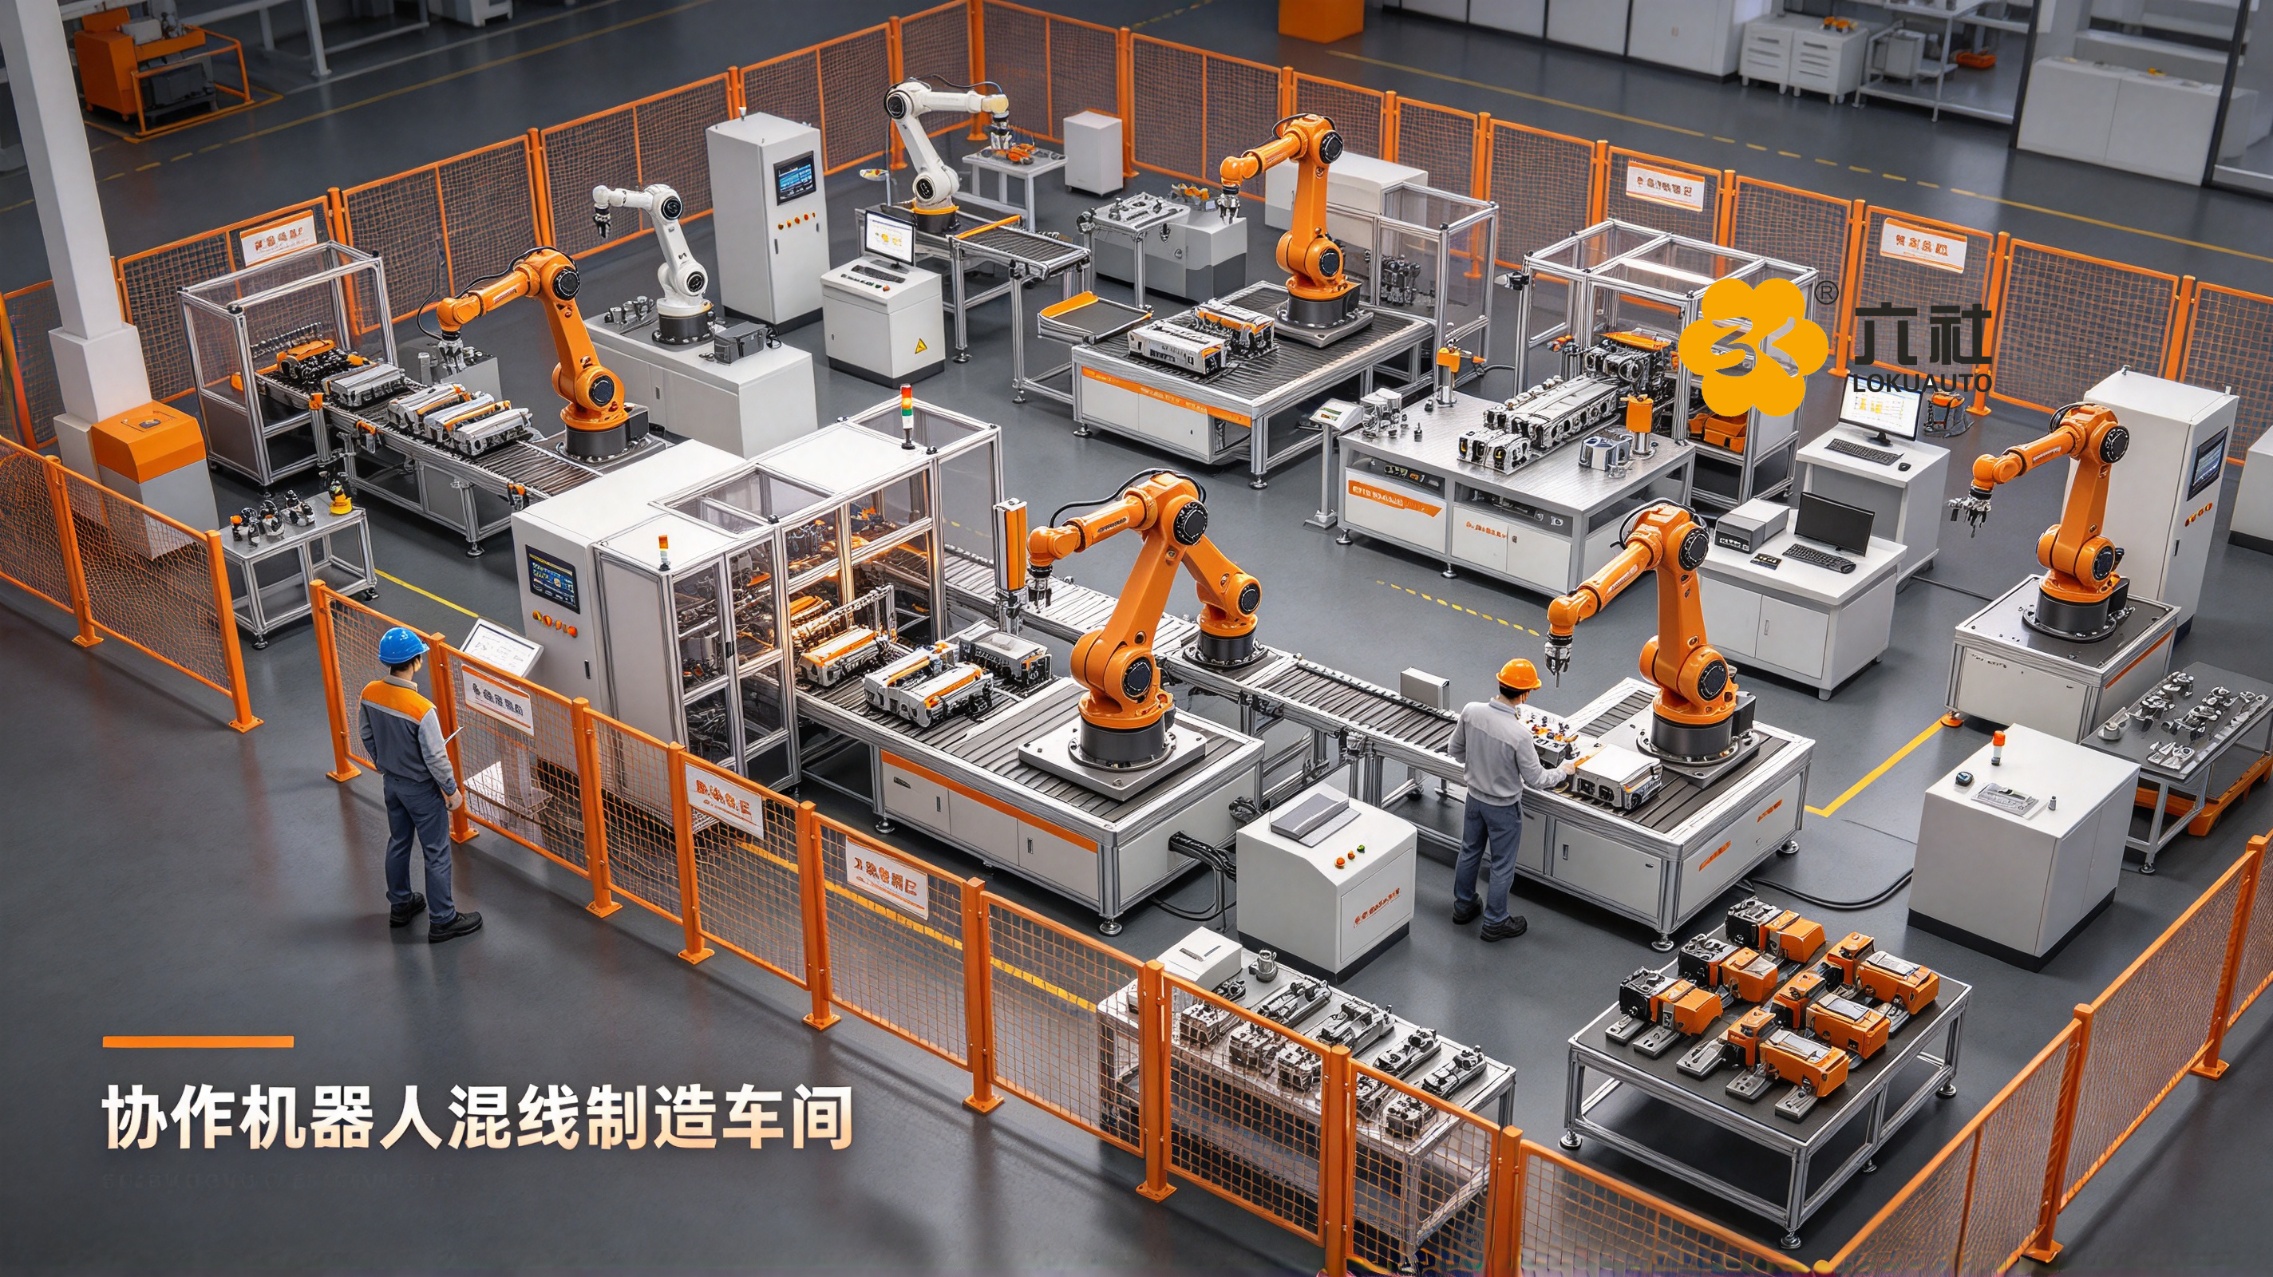
六社自动化|边界说明
边界说明:我方提供产线装配、检测与测试硬件及工艺方案;协作机器人的性能指标、可靠性认证与整机适配验证需由客户结合自身产品完成,不属于产线设备的交付范围。
欢迎到六社东莞工厂实地考察,沟通协作机器人生产线建设与机型适配需求,拿一份客观的项目评估方案。
